
 简体中文


2026-09-30
Acasă / Știri / Știri din industrie / Uscător de fulgi PET pentru linii de filare: ținte de umiditate, conservare IV și specificații

Când o linie de spălare PET reciclată furnizează fulgi la 30-40% umiditate într-o linie de filare a fibrei, vâscozitatea intrinsecă poate scădea cu mai mult de 0,05 dL/g în interiorul extruderului înainte ca primul element șurub să-și termine treaba. Acest mod de defectare scurtează rezistența filamentului, provoacă ruperea șindrilă și împinge o rată de producție sub cea planificată. Un uscător de fulgi PET este echipamentul care închide acel gol, dar numai dacă este specificat cu ținta de umiditate, debitul și abordarea de integrare potrivite pentru gradul de fire în cauză.
Concluzia este simplă: dacă fulgii nu sunt uscați, filamentul nu își va îndeplini specificațiile de rezistență. PET este un polimer ester, iar legăturile sale esterice sunt vulnerabile la hidroliză la temperatura de topire. Apa absorbită pe suprafața fulgii sau în interiorul matricei polimerice hidrolizează lanțurile la o viteză care depinde de temperatura de topire, timpul de rezidență și concentrația de umiditate. În practică, aceasta înseamnă că IV-ul topiturii scade direct cu rata de alimentare cu umiditate.
Poliolefinele precum PE și PP pot fi extrudate cu umiditatea de suprafață deoarece nu se hidrolizează. PET-ul nu poate. Un uscător pentru fulgi de PET este, prin urmare, un conditionator de proces, nu doar un instrument de deshidratare. De asemenea, acționează ca prima linie de apărare împotriva lipirii, aglomerării și cristalinității neuniforme în sistemul de alimentare.
Pentru fibra PET reciclată, ținta standard de umiditate este sub 50 ppm la admisia buncărului. Pentru filament cu denier fin sau fire industriale de înaltă tenacitate, ținta poate fi de până la 20-30 ppm.
Ținta de umiditate nu este un singur număr împărtășit de toate produsele PET reciclate. Depinde de procesul din aval și de gradul de calitate pe care trebuie să îl produceți.
| Încheiați aplicația | Țintă de umiditate (ppm) | De ce contează |
|---|---|---|
| Curele / Monofilament | 100-150 | Cerință de IV mai scăzută, mai iertător |
| Fibră (POY/FDY) | 40-50 | Hidroliza limitează retenția IV |
| Filament de denier fin | 20-30 | Secțiune transversală subțire, raport suprafață/volum mai mare |
| Sticlă-la-Sticlă / Foaie | 30-40 | Contact cu alimentele, atât IV cât și colorant |
Uscarea nu este niciodată o singură operațiune. Un uscător complet de fulgi PET combină etapele mecanice și termice pentru a aduce materialul de la 30-40% umiditate la specificațiile țintă.
Fulgii de PET spălați părăsesc linia de spălat cu 30-40% umiditate, cea mai mare parte la suprafață. Un uscător centrifugal de mare viteză învârte fulgii umezi într-un coș cu palete interne ale rotorului, aruncând apa de suprafață prin plasa ecranului. Vitezele rotorului sunt de obicei 2800-3500 rpm, iar umiditatea la ieșire după etapa de centrifugare ar trebui să fie de 3-8% din greutate.
Fulgii deshidratați sunt apoi transportați printr-o conductă de aer cald la 100-160°C. Aerul cu mișcare rapidă îndepărtează suprafața rămasă și leagă umiditatea. Timpul de rezidență este scurt, de obicei 10-15 secunde, motiv pentru care această etapă se numește uscare rapidă.
Pentru anumite tipuri de fibre și pentru aplicații de la sticlă la sticlă, fulgii trebuie să fie cristalizati înainte de uscarea peleților. Cristalizarea previne aglomerarea fulgilor în buncărul uscătorului cu desicant și crește densitatea în vrac, ceea ce stabilizează viteza de alimentare. Un cristalizator funcționează la 160-180°C cu un pat rotativ sau vibrat.
La capătul de cea mai înaltă calitate, fulgii uscați și cristalizați trec printr-un uscător desicant cu un punct de rouă de -40°C sau mai mic. Această etapă aduce umiditatea finală la 20-30 ppm și este obligatorie pentru filament cu denier fin sau de la sticlă la sticlă.
Înainte de a compara modelele de uscător, blocați trei numere: aplicarea finală, debitul maxim și intrarea de umiditate în fulgi.
Liniile de producție funcționează rareori la viteza de pe plăcuța de identificare pentru schimbul complet. Un uscător dimensionat pe debitul mediu va deveni blocaj în timpul intensificării, schimbărilor de grad sau după repornirea unei secțiuni. Majoritatea specificatorilor de uscători dimensionează unitatea pentru 100-120% din capacitatea maximă continuă a liniei.
Linia dvs. de spălat determină cât de multă umiditate trebuie să elimine uscătorul. Dacă ieșirea centrifugă este de 5% în loc de 8%, sarcina termică pe treapta de aer cald scade substanțial. Costul capacității de încălzire a uscătorului este direct proporțional cu acest număr.
Uscatoarele cu aer cald care functioneaza la 100-160°C consuma energie electrica sau abur in functie de sursa de caldura. Clienții cu o buclă de abur-condens pot reduce costurile de funcționare; clienții cu energie electrică ar trebui să verifice kW instalați și energia specifică pe kg. Intervalul de temperatură trebuie să fie, de asemenea, suficient pentru cristalizare, dacă intenționați să adăugați acel pas mai târziu.
La nivel de echipament, a uscător cu mașină de filat sau un modul independent de uscare a fulgilor PET trebuie să se potrivească cu sistemul de dozare al liniei pentru a preveni formarea fulgilor în buncăr.
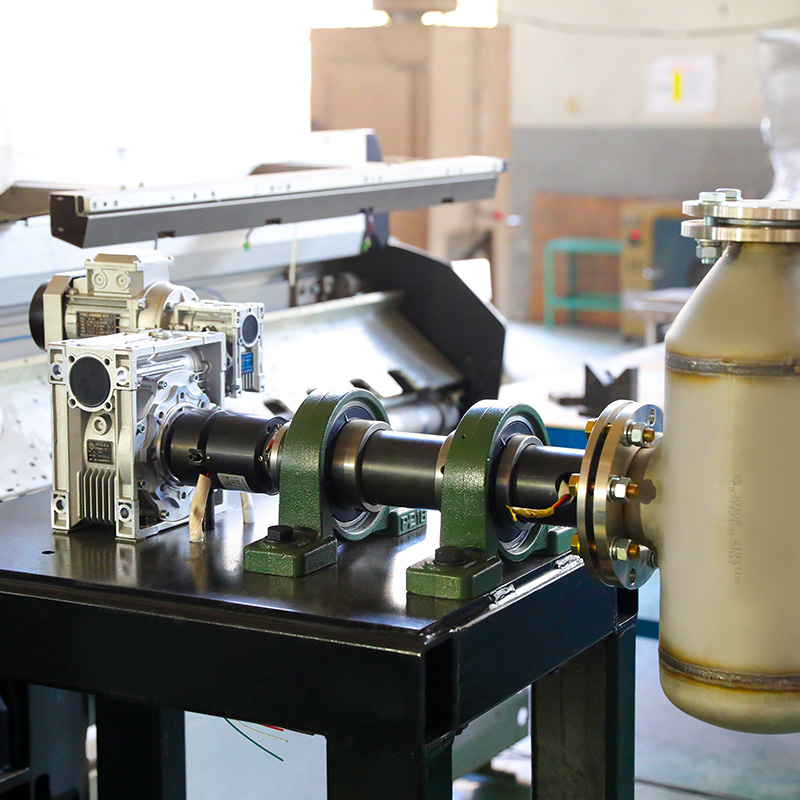 Uscător cu tambur rotativ cu vid SZG-A pentru așchii de fibre chimice Acest uscător lot pretratează așchiile de polimer înainte de centrifugare prin topire, folosind vid și căldură pentru a îndepărta umezeala și a preveni pierderea intravenoasă. Se potrivește contextului asigurării că materialul uscat ajunge la buncărul de dozare. Vizualizare produs →
Simptomele apar fie ca defecte de calitate, fie ca facturi la energie în creștere. Ambele indică o singură cauză principală: uscătorul nu funcționează la punctul de rouă, timpul de rezidență sau temperatura specificate.
Umiditatea reziduală ridicată combinată cu viteza insuficientă în conductă poate face ca fulgii să se lipească de peretele conductei. Rezultatul este carbonizare și o alimentare neuniformă. O buclă de uscare bine concepută include un purtător de mare viteză și un filtru grosier înainte de ciclon.
Aceasta este adesea o problemă cu punctul de rouă. Dacă uscătorul cu desicant nu este regenerat corespunzător, punctul de rouă se deplasează în sus și capacitatea de absorbție scade. Verificați senzorul punctului de rouă și inspectați încărcătura de desicant în fiecare sezon.
Dacă topitura IV cade în timp ce uscătorul funcționează, verificați timpul de rezidență în extruder și confirmați că uscătorul furnizează cu adevărat umiditatea declarată. Uneori, fulgii trec printr-un loc rece din uscător și ies cu mai multă umiditate decât arată sonda.
Secțiunea de uscare poate consuma 15-20% din energia totală a liniei. Izolarea conductei de aer cald, optimizarea vitezei rotorului centrifugal și reducerea volumului de aer transportat sunt cele mai rapide soluții. Un uscător mai mare decât este necesar este cea mai mare cauză a pierderii de energie.
Solicitați o fișă cu specificații pentru umiditate-in/umiditate-out, nu doar o cifră de debit. Furnizorii buni oferă o citire a punctului de rouă pe unitatea de desicare și oferă un test de rulare pe fulgii dumneavoastră efectivi înainte de expediere.
Cifra de putere este primul loc pentru a căuta costurile de operare ascunse. Echipamentul de uscare trebuie să fie, de asemenea, compatibil cu linia de reciclare existentă. Dacă cumpărați un Linie de producție de filare POY , uscătorul trebuie să furnizeze umiditate constantă la buncărul de dozare al liniei. Același principiu se aplică unei linii FDY, unde ținta de umiditate este mai strânsă deoarece filamentul este tras.
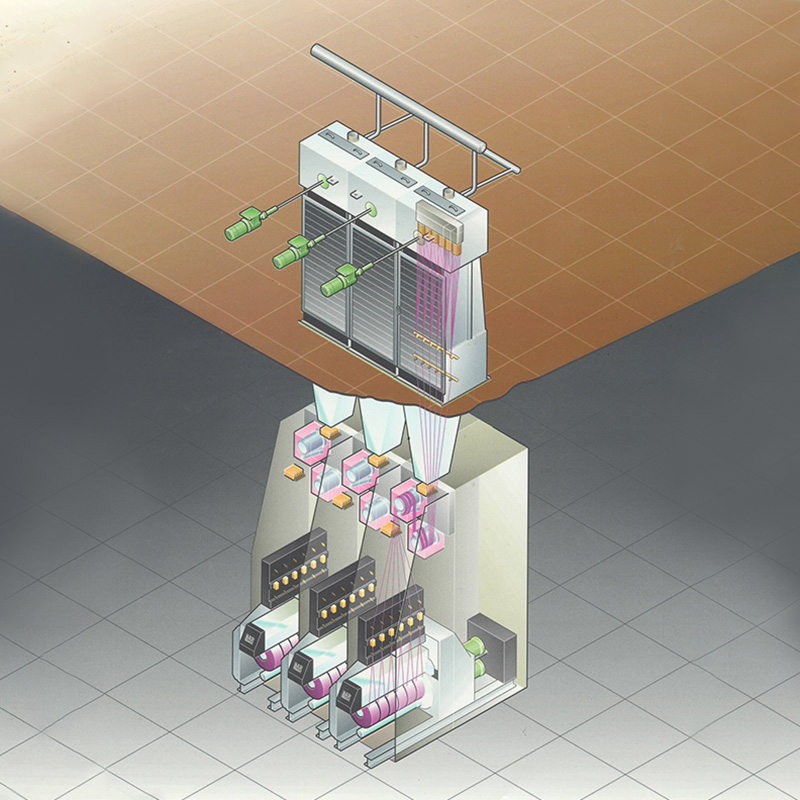
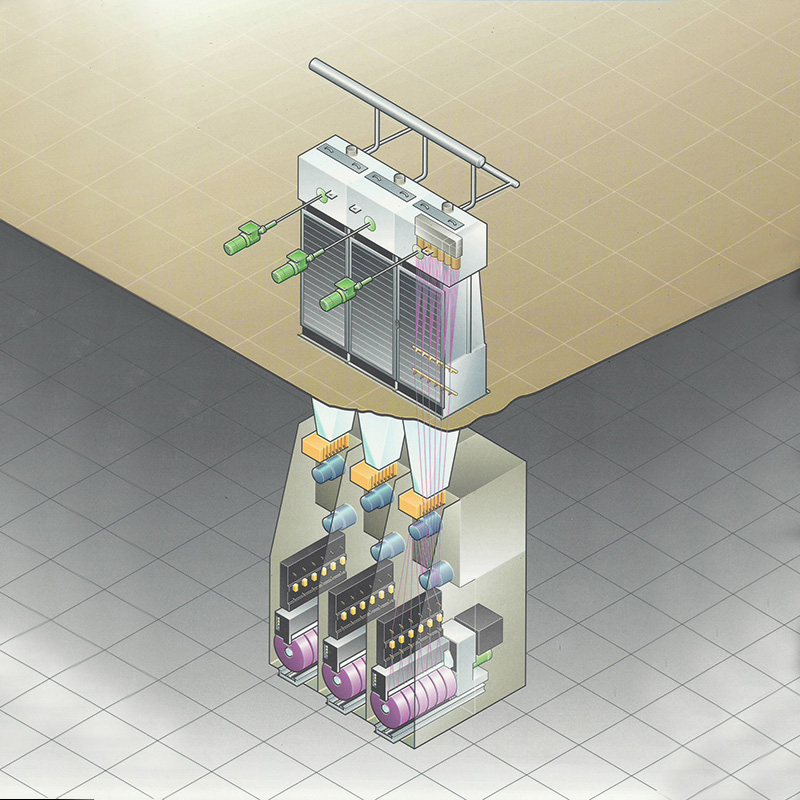
 Linie completă de producție de filare POY pentru PET, PA, PP Această linie POY la cheie se ocupă de procesarea materiilor prime prin bobinatoare, cu flexibilitate pentru mai mulți polimeri. Se împerechează cu un echipament de uscare pentru a furniza mașinii de filare fulgi consecvenți cu umiditate controlată. Vizualizare produs →
Un uscător de fulgi PET nu funcționează izolat. Face parte dintr-o secvență: uscare, cristalizare, extrudare, filtrare și filare. Buncărul uscătorului trebuie să fie dimensionat astfel încât să țină destui fulgi uscați pentru o alimentare constantă, iar dispozitivul de dozare trebuie să ajusteze fluxul de fulgi pe măsură ce viteza extruderului se modifică.
Înțelegerea cum funcționează o linie de producție de filare ajută operatorul să coordoneze uscătorul cu procesul din aval. Dacă uscătorul este subdimensionat, extruderul va funcționa fără material pentru intervale scurte de timp, ceea ce face ca temperatura de topire să fluctueze și deniul firului să rătăcească.
Pentru o configurație FDY, alimentarea cu fulgi are nevoie de aceeași stabilitate. Asocierea uscătorului cu un Linie de producție de filare FDY este viabil numai atunci când uscătorul poate menține umiditatea în timpul schimbărilor de viteză.
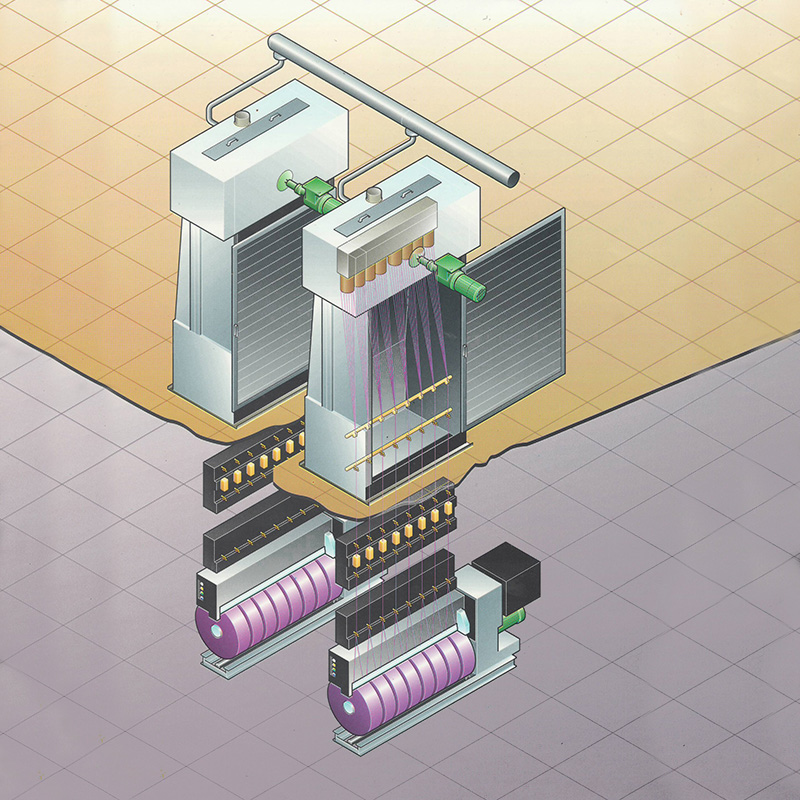
 Linie de producție de filare FDY pentru PET, PA, PP și altele Această linie FDY este proiectată pentru filament de înaltă performanță, integrându-se cu sistemele de uscare pentru a menține specificațiile de umiditate în timpul schimbărilor de viteză. Acceptă producția instantanee și aplicațiile tehnice textile. Vizualizare produs →
Este ușor să tratați un uscător de fulgi PET ca un accesoriu secundar al transportorului. Nu este. Este poarta care deschide sau închide retenția IV a unei linii de fibre PET reciclate. Începeți de la aplicarea finală, blocați debitul maxim, definiți intrarea de umiditate din linia de spălare și abia apoi comparați furnizorii de uscător. Rezultatul va fi un uscător care protejează calitatea fiecărui filament pe care îl rotiți.



ADRESA: No.1298, Zhouan Road, Economic and Technological Development District, Jiaxing City, Zhejiang Province
TELEFON: +86 19057031687
TEL.: 86-0573-83777752
E-MAIL: [email protected]
Jiaxing Shengbang Mechanical Equipment Co., Ltd. Toate drepturile rezervate. Producători de componente cheie pentru mașini de filat